


Zamislite kuhinju kombija na kraju prašnjave prilazne ceste: poklopac je spušten, pult je čist...
Dom / Vijesti / Vijesti iz industrije / šarke za brzo otpuštanje: primjene, kriteriji odabira i praktične upute
Vrata ormarića na kamperu počnu zveckati nakon nekoliko tisuća kilometara. Zasun na vratima za stoku olabavi se u roku od tjedan dana. Pristupna ploča na štitniku stroja više se ne zatvara u ravnini. U većini ovih slučajeva klin šarke nije krivac. Pravi je uzrok to što je šarka za brzo otpuštanje odabrana samo radi praktičnosti, bez provjere što zatik, poluga i nosač moraju preživjeti u radu.
Kratak odgovor: šarke s brzim otpuštanjem ostaju čvrste samo kada su mehanizam za otpuštanje, stupanj materijala i tolerancije savijanja navedeni zajedno. Poravnajte ta tri i dio može raditi stotine tisuća ciklusa. Pogriješite ih i nikakvo zatezanje neće pomoći, jer je labavost ugrađena u geometriju od prvog utiskivanja.
Ne postoji univerzalni dizajn za brzo otpuštanje. Svaki mehanizam mijenja brzinu rada u odnosu na silu stezanja, cijenu i osjetljivost na toleranciju, a pravi izbor ovisi o tome koliko se često zglob otvara i koliko opterećenja nosi dok je zatvoren.
Kao pravilo, na crtežu navedite broj ciklusa umjesto naziva mehanizma. Dobavljač koji zna da će se spoj otvoriti 200.000 puta navest će očvrsli klin i čvršći provrt bez da ga se pita.
Povratak polja obično se grupira oko pet točaka, a četiri od njih postavljene su u fazi crtanja, a ne u sklopu.
Listovi šarki obično su debljine od 1,2 mm do 4,0 mm. Tanji dijelovi smanjuju težinu i trošak, ali smanjuju krutost koja zglob drži okruglim pod opterećenjem, zbog čega se tanke šarke od nehrđajućeg čelika često osjećaju labave puno prije nego što izgledaju istrošeno.
| Materijal listova | Uobičajena debljina | Zatik i mehanizam | Praktično ograničenje |
|---|---|---|---|
| Hladno valjani niskougljični čelik | 1,5 do 3,0 mm | Zatik od pocinčanog čelika | Najniža cijena, ali kvaliteta oplate odlučuje o vijeku trajanja od korozije |
| Čelik presvučen cinkom | 1,5 do 2,5 mm | Pocinčana ili nehrđajuća igla | Debljina premaza mora se uzeti u obzir u razmaku zglobova |
| 304 nehrđajući čelik | 1,2 do 3,0 mm | 304 igla, odgovarajuće kvalitete | Veća opruga, dakle veći radijus savijanja i veća tonaža tiska |
| 5052 aluminij | 2,0 do 4,0 mm | Igla od nehrđajućeg čelika sa zaštitom od zapinjanja | Otporan na svjetlost i koroziju, ali rizik od nagrizanja na provrtu |
Za ispiranje, upotrebu u moru ili na otvorenom, 304 pokriva većinu slučajeva, a 316 je vrijedan premije kada su prisutni kloridi. Ako je krilo čelično, klin bi i dalje trebao biti od nehrđajućeg čelika ili presvučen s određenom težinom premaza, jer je jeftini klin najbrži način da se dobra šarka pretvori u korodiranu.
Dvije dimenzije uzrokuju većinu sporova između crteža i gotovog dijela. Prvi je položaj rupe u odnosu na zavoj. Držite središte rupe najmanje 2,5 puta debljinu materijala plus unutarnji polumjer savijanja od linije savijanja. Sve što je bliže će povući oval u obliku, i nikakav argument inspekcije ne mijenja tu fiziku.
Drugi je razmak između zglobova. Ostavite 0,2 do 0,3 mm aksijalnog razmaka po spoju na dijelovima koji će se bojati, a 0,10 mm na golim metalnim spojevima koji ne smiju zveckati. Minimalni unutarnji polumjer savijanja je otprilike jedna debljina materijala za meki čelik i jedna i pol debljina za žareni nehrđajući čelik 304; manji radijusi riskiraju pucanje na zglobu gdje je materijal već najjače obrađen.
Također pomaže reći kako će se mjeriti ravnost. Oznaka ravnosti od 0,3 mm na krilu od 150 mm znači vrlo različite stvari na površinskoj ploči i na proizvodnom uređaju, a razlika se pokazuje kao vrata koja se zatvaraju na stolu, a ne na vozilu.
Većina šarki za brzo otpuštanje može se izraditi kao jedan utisnuti list s dva zavoja plus kupljeni klin i opruga. Kada dizajn pređe u zavareni spoj od pet dijelova sa strojno obrađenom izbočinom, jedinični trošak obično raste za 40 do 70 posto, a vrijeme isporuke udvostručuje se, bez ikakvog poboljšanja u funkciji.
Tri navike smanjuju troškove u fazi izrade alata. Oblikujte zglob od lista umjesto da zavarite cijev. Koristite isti promjer rupe za iglu i vijke za pričvršćivanje tako da jedna veličina bušilice ili bušilice pokriva oboje. I spriječite sekundarne operacije na habajućim površinama, budući da će skidanje ivica i prevrtanje nakon nanošenja galvanizacije ili premazivanja ukloniti točno onaj sloj koji je plaćen.
Volumen odlučuje o procesu. Iznad otprilike 50 000 dijelova godišnje progresivna matrica se brzo isplati. Ispod 5000 komada, lasersko rezanje i savijanje preše s jednostavnim učvršćenjem gotovo je uvijek jeftinije, posebno za šarke s više od jedne duljine zgloba. Dobavljač koji upravlja objema rutama može pošteno ponuditi crossover umjesto da svaki posao gura u kocku.
Pocinčavanje od 8 do 12 mikrona s trovalentnom pasivizacijom standard je za čelične šarke za unutarnje prostore, a otpornost na raspršivanje soli od 96 do 240 sati realna je ovisno o navedenoj klasi. Premaz u prahu od 60 do 90 mikrona daje bolju otpornost na udarce i UV zračenje, ali mora biti maskiran na zglobu ili se dijelovi moraju dizajnirati imajući na umu dodatnu debljinu.
Dijelovi od nehrđajućeg čelika i dalje trebaju pasivizirati nakon prevrtanja, budući da se ugrađeno slobodno željezo iz alata pokazuje kao mrlje od hrđe unutar nekoliko tjedana na otvorenom. Koji god završni sloj odaberete, jasno navedite koje su površine habajuće i moraju ostati bez premaza.
Pošaljite ove točke s crtežom i većina naprijed-natrag nestaje prije nego što se izreže prvi uzorak.
Materijalna pitanja obično se pojavljuju na ovom mjestu, a kratka referenca dalje kako odabrati materijale za dijelove za utiskivanje metala pokriva logiku odabira ocjena koja se nalazi iza gornje tablice.
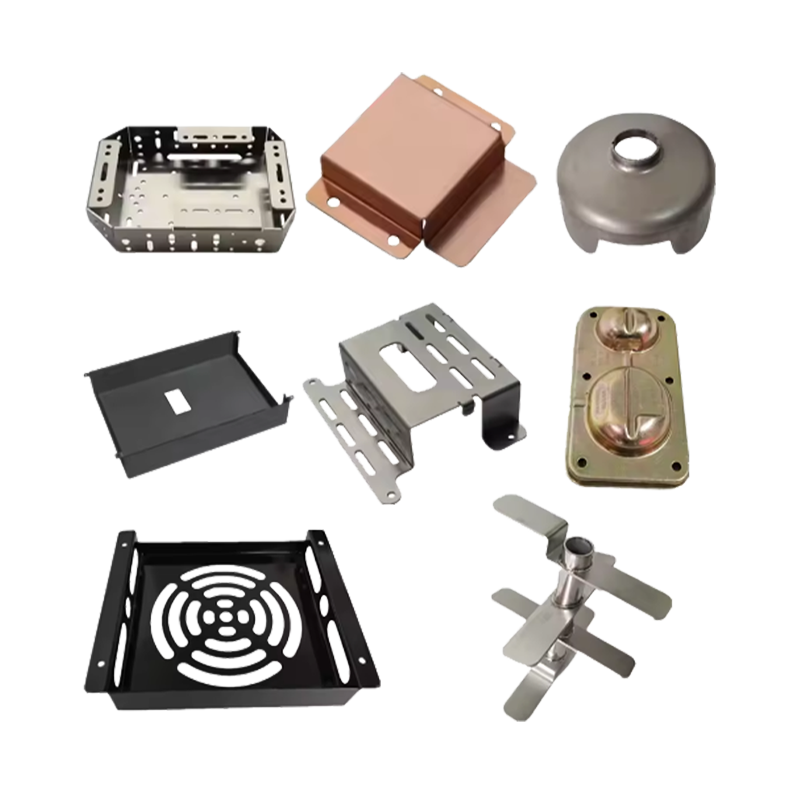
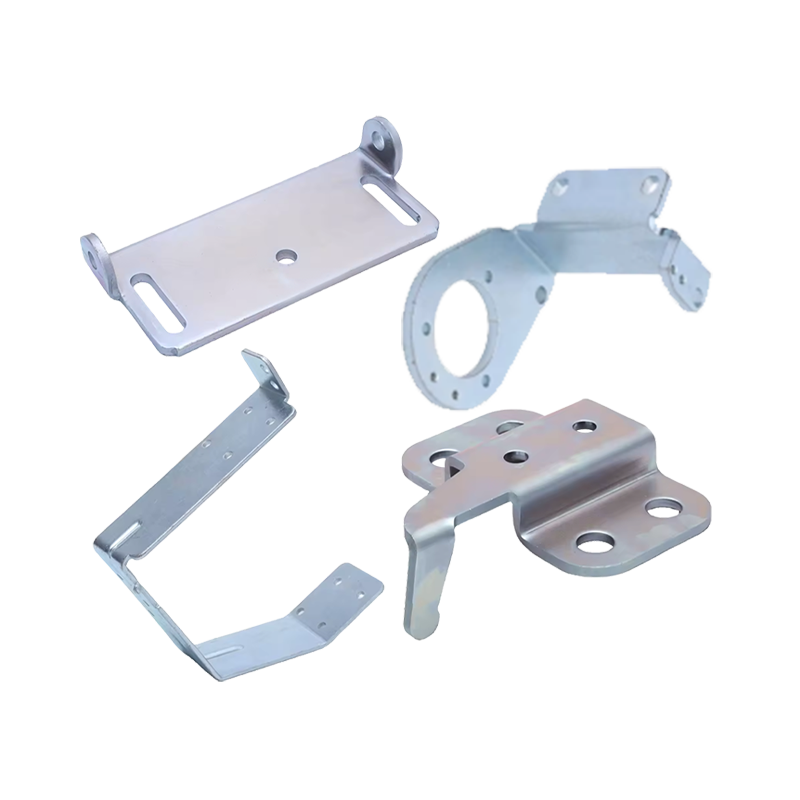
Šarke s brzim otpuštanjem stoje točno u obitelji oblikovanja limova: izrezivanje, probijanje, savijanje, ponekad plitko izvlačenje zgloba, zatim oplata ili premazivanje. Ningbo Dasheng Metal Products vodi cijeli taj lanac unutar kuće, s prešama od 4T do 1000T, kapacitetom štancanja do 1300 x 1000 mm i 20 mm debljine materijala, dubokim izvlačenjem do 450 mm dubine i 1000 mm promjera, plus vlastitom alatnicom i certifikatom ISO 9001:2015.
Za listove šarki to znači da jedan dobavljač može citirati ispunu, savijanja, oblikovanje zgloba i završnu obradu, te zadržati razmak zgloba na cijeloj istoj reviziji crteža. Dijelovi izrađeni prema crtežu ili uzorku normalni su način rada.
 Izrada limova po narudžbi i utisnuti metalni dijelovi Omogućuje izradu limova po narudžbi, uključujući savijanje, lasersko rezanje i utiskivanje listova šarki i utisnutih džepova, s završnim obradama do crteža. Pogledajte proizvod →
Tamo gdje je dizajnu potreban teži list ili utisnuti džep za zapornu oprugu, ista radionica izvodi visoko precizne radove utiskivanja s interno razvijenim alatima, koji skraćuju petlju između tolerancije koja neće izdržati i korekcije matrice.
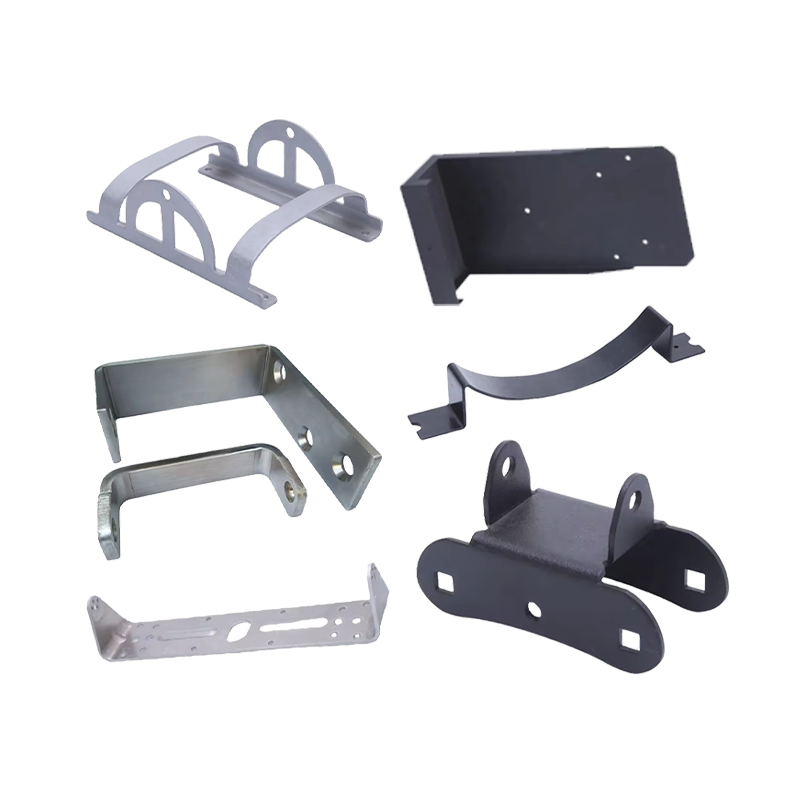
 Visokoprecizno utiskivanje metala i obrada komponenti Prilagođene žigosane komponente s razvojem alata, preše do 1000T, savijanje, zavarivanje i završna obrada za dijelove šarki i vanjske opreme. Pogledajte proizvod →
Obojene šarke i šarke za vanjsku opremu obično je potrebno savijanje, zavarivanje i praškasto lakiranje u jednom toku, što se također obrađuje pod istim krovom.
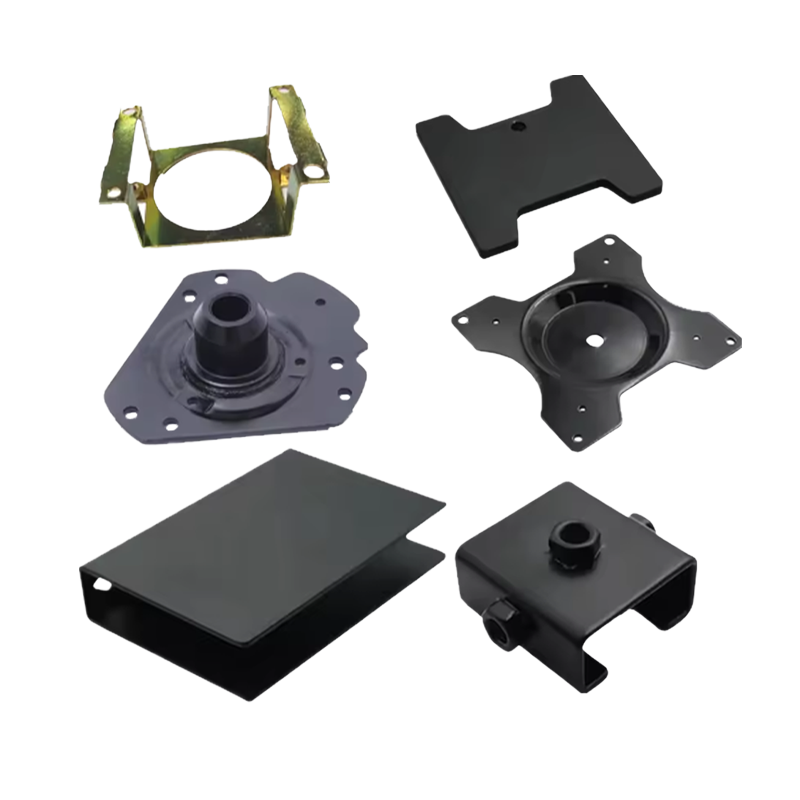
 Savijanje metala po narudžbi, utiskivanje i premazivanje prahom Savijanje, probijanje i štancanje lima prema narudžbi s praškastim premazom za obojene šarke, zavarene okvire i precizna kućišta. Pogledajte proizvod →
Više o strani oblikovanja, uključujući savijanje, lasersko rezanje i zavarene okvire, navedeno je u nastavku prilagođeni dijelovi za savijanje .
Šarka za brzo otpuštanje mali je dio s neuobičajeno tijesnim poslom: mora se locirati, stegnuti, otpustiti rukom i nastaviti raditi sve tri nakon tisuća ciklusa. Specifikacija koja to čini nije komplicirana, ali mora biti zapisana, pokrivajući zazor na zatiču, udaljenost rupe od savijanja, razmak između zglobova prije premazivanja i par materijala za zatik. Crteži koji navode te četiri vrijednosti, uz broj ciklusa i sate korozije, općenito se kreću od uzorka do proizvodnje bez trećeg kruga izmjena alata koji kvari raspored.
Sudoper s poklopcem za kamp prikolice: stakleni poklopci, prilagodba izreza i savjeti za nabavu za gradnje kombija
Nosač za montažu TV-a za kamper: dizajn, materijali i prilagođeni OEM izvori
Bilo da želite postati naš partner ili trebate naše stručno vodstvo ili podršku u odabiru proizvoda i rješenju problema, naši su stručnjaci uvijek spremni pomoći u roku od 12 sati diljem svijeta
kontaktirajte nas
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Jedinica 2, zgrada 19, park Zhichuangzhizao, industrijska zona Chengdong, Xiangshan, Ningbo, 315705, Zhejiang, Kina
Zamislite kuhinju kombija na kraju prašnjave prilazne ceste: poklopac je spušten, pult je čist...
Vrata ormarića na kamperu počnu zveckati nakon nekoliko tisuća kilometara. Zasun na vratima za...
Televizor za kamper od 24 inča teži oko 3,5 kg, a ekran od 32 inča na pokretnoj ruci može dose...
